来源:盐城特莱利机械 发布日期:2026-11-07 0次浏览
摇臂裁断机的行程决定裁切深度,调不到位不是裁不透就是压坏垫板。
调之前先看限位螺栓,多数机型靠它控制摇臂下行的终止位置。
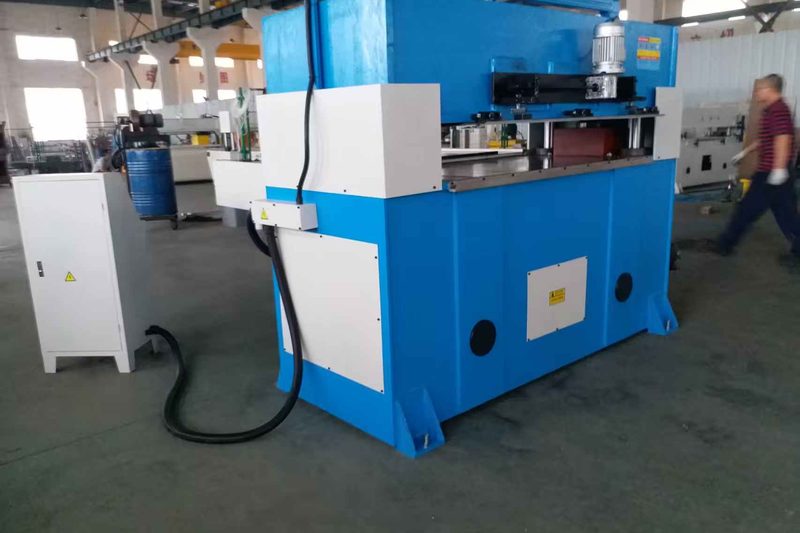
松开锁母,把限位往下调一点,试裁一刀看切口。
切口有连丝,说明还差一点,继续微调,每次不超过一毫米。
切透后垫板上留下浅浅的刀痕是正常的,压得太深会加速垫板报废。
刀模高度不同的,换模后要重新对一次行程。
摇臂轴销磨损会带来晃动,行程再准裁切面也不齐,定期检查销轴间隙。
液压压力与行程要配合调,只加压力不调行程,刀口磨损快。
行程限位螺栓要上防松螺母,机器振动大,松一点深度就变了。
裁厚料时先降速,靠惯性压下去,刀模受力不均容易崩刃。
摇臂转动部位按周期加润滑脂,缺油后阻力变化也会影响下压深度。
操作时手要离开刀模投影区,行程调好也要用推料工具。
每次换班试裁一件首件,确认切口后再批量做,比事后返工划算。
垫板压得太深时不要一味加行程,先看垫板是否需要更换。
停机后把摇臂放到底,长期悬着液压密封件受力不均。
新机安装后先空载试行程,确认无误再上料,避免刀模直接压在台面上。
裁切面出现台阶,多半是台面与摇臂不平行,找维修校正而不是继续调限位。